Del horno de fusión al recocido: cómo se trabaja el vidrio caliente en el taller
Graleleto reúne material escrito sobre el oficio del vidrio soplado tal y como se practica en un taller pequeño: qué hace cada uno de los tres hornos, cómo se recoge la masa en la caña, qué cambia entre soplar dentro de un molde y formar a mano libre, cómo entra el color y por qué la pieza no está terminada hasta que sale del arca de recocido.
Los textos están pensados para quien observa el trabajo desde fuera —en una visita, en una feria de artesanía o en un curso de iniciación— y quiere entender qué está viendo. No sustituyen la formación presencial, que en el vidrio caliente es imprescindible, pero sí ordenan el vocabulario y la lógica del proceso.
01Los tres hornos
Tres hornos que trabajan a la vez
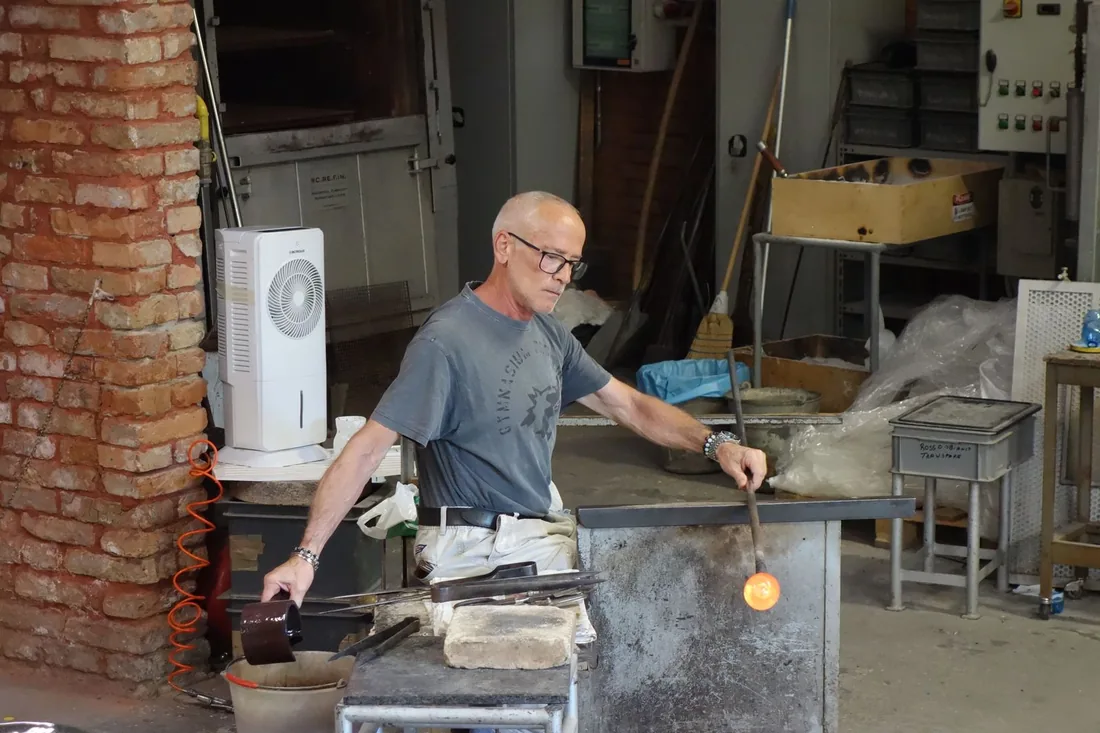
Un taller de vidrio caliente se organiza alrededor de tres bocas de fuego que nunca hacen lo mismo. La primera funde y guarda el vidrio, la segunda devuelve calor a la pieza mientras se trabaja y la tercera la enfría despacio. Si una de las tres falla, el resto del proceso se resiente: la masa se vuelve inmanejable, la forma se agarrota a media sesión o la pieza acaba rompiéndose días después.
El horno de fusión
Es el depósito. Dentro hay un crisol —o una cuba, en talleres mayores— con la mezcla vitrificable: arena de sílice, carbonato de sodio como fundente, caliza y dolomía como estabilizantes, además del casco o vidrio reciclado del propio taller, que baja el consumo y acelera la fusión. La carga se funde en torno a los 1.300 °C y después se deja afinar, es decir, se mantiene caliente varias horas para que suban y desaparezcan las burbujas de gas atrapadas.
Cuando el vidrio está limpio, la temperatura se baja hasta la franja de trabajo, aproximadamente entre 1.050 y 1.150 °C según la composición. A esa viscosidad la masa se deja recoger sin descolgarse. Muchos talleres lo mantienen encendido de forma continua durante la temporada, porque el ciclo de arranque y parada castiga el refractario y el crisol.
El horno de recalentar
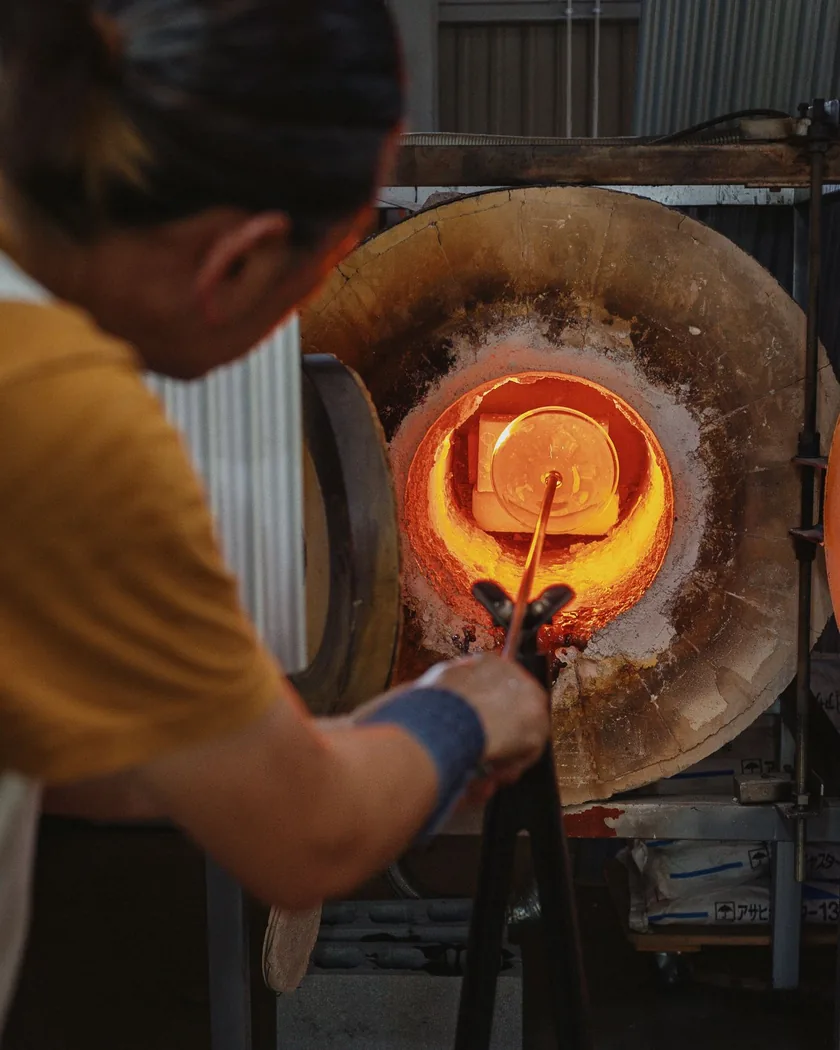
Se conoce también por su nombre inglés, glory hole: un cilindro refractario con una boca abierta por la que se introduce la pieza montada en la caña. No funde nada, solo devuelve al vidrio la temperatura que pierde en cuanto sale del calor. Trabaja algo por encima del horno de fusión, alrededor de 1.150–1.250 °C, porque tiene que calentar rápido y solo en superficie.
Buena parte del ritmo del soplado se decide aquí. Entre recalentada y recalentada hay una ventana corta —a menudo menos de un minuto— en la que el vidrio está lo bastante blando para moverse y lo bastante rígido para sostener la forma. El vidriero calcula esa ventana constantemente: cuánto recalienta, por qué zona y durante cuántos segundos.
El arca de recocido
Es un horno de temperatura baja y control preciso donde la pieza terminada pasa de varias horas a varios días. Su función se explica más abajo, pero conviene retenerlo desde el principio: el arca no es un armario donde se guardan las piezas al acabar la jornada, sino la última etapa técnica del proceso.
- Horno de fusión: funde, afina y conserva la masa a temperatura de trabajo.
- Horno de recalentar: devuelve calor superficial durante el formado.
- Arca de recocido: elimina las tensiones internas con un enfriamiento controlado.
- Marver, banco, cañas y punteles: el material que se mueve entre los tres.
02El recogido
Recoger la masa en la caña y formar el parisón
La caña es un tubo de acero de entre 120 y 150 centímetros, con la boquilla en un extremo y una zona ensanchada en el otro. Antes de tocar el vidrio se calienta la punta: si está fría, la masa no se adhiere de forma pareja y queda descentrada desde el primer momento.
El recogido consiste en introducir la caña en el horno de fusión y girarla dentro de la masa fundida hasta que se enrolla en la punta la cantidad necesaria. La rotación no se interrumpe al sacarla, porque el vidrio a esa temperatura se comporta como miel muy espesa y cae hacia donde le indique la gravedad. Girar es, durante toda la sesión, la forma de mantener la simetría.
A continuación viene el marmoleado: la masa se rueda sobre el marver, una placa de acero o grafito, para igualar la superficie, centrarla respecto al eje de la caña y darle una primera forma cilíndrica o cónica. Con el vidrio ya centrado se sopla la burbuja inicial y se obtiene el parisón, la pieza embrionaria que contiene en pequeño la proporción de la forma final.
Si la pieza requiere más volumen, se vuelve al horno y se recoge una segunda o tercera capa de vidrio sobre la anterior. Cada recogido añade masa y también riesgo: hay que recalentar bien el conjunto para que las capas se comporten como una sola.
Secuencia básica de una pieza soplada
- Calentar la punta de la caña y hacer el primer recogido.
- Marmolear sobre el marver para centrar y dar forma previa.
- Soplar la burbuja inicial y comprobar que el aire está centrado.
- Recoger más vidrio si la pieza necesita volumen o grosor.
- Formar con bloque de madera húmeda, papel mojado y pinzas de cuello.
- Marcar el cuello, pasar la pieza al puntel y abrir la boca.
- Separar el puntel y llevar la pieza directamente al arca.
El bloque de madera empapado y el papel de periódico mojado funcionan igual: el agua se evapora al contacto y crea una capa de vapor que impide que la herramienta toque el vidrio directamente. Por eso dejan una superficie tan limpia, y por eso hay que volver a mojarlos cada pocos usos.
03Molde y mano libre
Soplar dentro de un molde o formar a mano libre
Las dos vías conviven en el mismo taller y muchas veces en la misma pieza. La diferencia no es de calidad, sino de qué se quiere controlar: la repetición exacta o la variación.
Soplado en molde
El molde impone la forma exterior. Los de madera —cerezo, haya, fresno— se mantienen sumergidos en agua entre uso y uso: al soplar dentro, la madera se carboniza lentamente y desprende vapor, lo que evita el contacto seco y deja una superficie suave. Duran temporadas enteras si se cuidan, pero se consumen. Los moldes de grafito o de fundición aguantan mucho más y se usan sobre todo para formas repetidas, aunque marcan más si el giro se detiene.
Dentro del molde la caña sigue girando salvo que la pieza tenga relieve o costillas, en cuyo caso se sopla en posición fija para que el dibujo no se arrastre. La presión del aire debe ser continua y moderada: un soplido brusco adelgaza la pared de forma desigual y puede llegar a reventarla contra la pared del molde.
Formado a mano libre
Aquí la forma sale del giro, de la gravedad y de las herramientas. Las pinzas de cuello marcan la estrangulación que después permitirá separar la pieza; las tijeras recortan vidrio sobrante; el bloque redondea; la fuerza centrífuga abre platos y bordes cuando la pieza gira lo bastante rápido. Nada de esto queda fijado por un utillaje, de modo que dos piezas de la misma serie nunca son idénticas.
En cualquiera de las dos vías llega el momento de pasar la pieza al puntel, una varilla maciza que se pega al fondo con un poco de vidrio caliente. Con la pieza sujeta por abajo se libera la boca, se recalienta y se abre. La marca que deja el puntel al desprenderlo es una de las señales que después se corrige en el trabajo en frío.
- Molde de madera: superficie suave, vida limitada, pide humedad constante.
- Molde metálico o de grafito: duradero, fiel a la forma, más exigente con el giro.
- Mano libre: máxima variación, depende por completo del ritmo de recalentado.
- Puntel: permite trabajar la boca, pero deja una marca que hay que resolver.
04El color
El color se decide con óxidos metálicos
El vidrio no se pinta: se colorea desde dentro. Pequeñas cantidades de óxidos metálicos disueltas en la masa absorben parte del espectro y dejan pasar el resto. Las proporciones son mínimas —a menudo por debajo del uno por ciento— y sus resultados dependen tanto del metal como de las condiciones del horno.
Los colorantes habituales
- Óxido de cobalto: azules intensos con cantidades muy pequeñas.
- Óxido de cobre: turquesas y verdes azulados en vidrio alcalino; en atmósfera reductora puede virar a rojo.
- Óxido de hierro: verdes, ámbares y el tono botella clásico, según el estado de oxidación.
- Óxido de manganeso: violetas y malvas; en dosis mínimas se ha usado históricamente para neutralizar el verde del hierro.
- Óxido de cromo: verdes densos y algo opacos.
- Selenio y cadmio: naranjas y rojos vivos, muy sensibles al ciclo térmico.
- Óxido de níquel: grises, pardos y violetas apagados según la composición base.
Cómo entra el color en la pieza
Lo más frecuente en un taller pequeño es aplicar el color en frío sobre la masa caliente: se rueda el recogido sobre frita en polvo o granulada esparcida en el marver, o se recoge una varilla de color preparada y se funde sobre la superficie. Después, cada recalentada integra el color y lo estira siguiendo la forma. También puede fundirse una barra entera y recogerse vidrio transparente encima, de manera que el color quede en el interior de la pared.
La condición técnica que no admite excepciones es la compatibilidad de dilatación. Si el vidrio de color y el vidrio base tienen coeficientes de expansión térmica distintos, al enfriarse se contraen a ritmos diferentes y la pieza acumula tensión en la interfase. El resultado puede aparecer semanas más tarde, con la pieza aparentemente terminada. Por eso el color de taller se compra indicando el coeficiente y se mezcla solo dentro del mismo sistema.
05 · El recocido
Por qué el recocido decide si la pieza aguanta
Durante el formado, la superficie de la pieza se enfría mucho más deprisa que su interior. El vidrio es mal conductor del calor, así que esa diferencia crea zonas que quieren contraerse a velocidades distintas. Mientras el material está caliente y todavía fluye, las tensiones se relajan solas. En cuanto baja del rango de transformación, se quedan congeladas dentro del objeto.
Una pieza con tensión residual puede parecer perfecta y romperse sola sobre un estante, con un cambio de temperatura o con un golpe mínimo que un vidrio sano habría resistido. No es mala suerte: es un enfriamiento mal hecho.
Qué hace el arca
El ciclo sostiene la pieza en torno al punto de recocido —en el vidrio sódico-cálcico habitual, alrededor de 500–540 °C— el tiempo suficiente para que el material fluya lo justo y las tensiones se igualen. Después baja muy despacio a través del rango de transformación, hasta unos 400 °C, que es donde el vidrio deja de poder relajarse. Por debajo de esa franja el enfriamiento puede acelerarse sin riesgo apreciable.
El factor que manda es el espesor. El tiempo necesario no crece de forma proporcional al grosor, sino mucho más rápido, porque depende del cuadrado del espesor de la pared. Un vaso fino puede resolverse en unas horas; una pieza maciza de varios centímetros necesita días de descenso programado.
- Introducir la pieza en el arca sin esperar, mientras sigue caliente.
- No abrir el horno durante el descenso: una corriente de aire frío arruina el ciclo.
- Programar el tiempo según la pared más gruesa, no según el tamaño aparente.
- Revisar las piezas con un polariscopio: la tensión se ve como franjas de color.
- Ante la duda, alargar el ciclo; un recocido largo no estropea nada.
06Trabajo en frío
El trabajo en frío, después del arca
Cuando la pieza sale del arca a temperatura ambiente empieza otra fase, silenciosa y bastante más lenta, que suele ocupar un espacio distinto del taller. Aquí se corrige lo que el vidrio caliente no puede resolver: la marca del puntel, un borde irregular, una base que no asienta.
El desbaste se hace con discos y muelas de grano grueso, refrigerados con agua en todo momento, porque el calor por fricción genera exactamente el tipo de tensión que el recocido acaba de eliminar. Luego se pasa a granos progresivamente más finos hasta que la superficie queda mate y homogénea. El brillo final llega con pulido mecánico —fieltro y óxido de cerio—, con pulido a la llama o, en talleres equipados para ello, con pulido químico.
Otras operaciones frecuentes en frío son el corte con disco diamantado, el biselado de bordes, el taladrado con broca hueca y refrigeración continua, y el grabado con chorro de arena o con rueda. Cualquiera de ellas produce polvo de sílice, de modo que la aspiración localizada y la protección respiratoria dejan de ser opcionales.
- Refrigerar siempre: el agua evita el calentamiento local y el polvo en suspensión.
- Bajar de grano de forma ordenada, sin saltarse etapas, o quedarán rayas profundas.
- Asentar la base antes que nada: una pieza que cojea no se corrige después.
- Comprobar la tensión antes de cortar o taladrar una pieza gruesa.
07Seguridad
Reglas de seguridad junto al horno
El vidrio caliente y el vidrio frío tienen exactamente el mismo aspecto. Esa frase, repetida en cualquier taller, resume la mayoría de los accidentes: nadie se quema por acercarse al horno, sino por apoyar la mano donde no debía. El resto de riesgos —radiación infrarroja, corrientes de aire, suelos ocupados— se controla con hábitos, no con improvisación.
- Gafas con filtro de didimio frente a la luz de sodio del horno, y protección infrarroja para trabajos largos ante la boca abierta.
- Ropa de algodón o lana; las fibras sintéticas funden sobre la piel.
- Calzado cerrado de piel y pantalón largo, sin dobladillos que retengan una gota caída.
- Pelo recogido y nada de mangas sueltas cerca de la caña en rotación.
- Pasillos despejados y un recorrido fijo entre horno, banco y arca: se camina con vidrio a mil grados en la mano.
- Avisar en voz alta al desplazarse con una pieza caliente; en el taller se habla poco, pero se avisa siempre.
- Un contenedor metálico para los descartes y una zona marcada donde nadie apoya nada.
- Ventilación general y extracción en la zona de fritas y de trabajo en frío.
- Agua fría accesible y un plan claro para una quemadura, antes de que haga falta.
La formación presencial no es sustituible por ningún texto. Estas páginas describen prácticas habituales del oficio, pero cada taller tiene su propia disposición, sus equipos y sus normas internas, y son esas las que prevalecen.
08Qué se publica
Qué se publica en Graleleto
Graleleto es un proyecto editorial en español dedicado al vidrio soplado y al trabajo con vidrio caliente. Publica textos explicativos sobre el equipamiento del taller, las etapas del formado, el comportamiento térmico del material y las prácticas de seguridad que acompañan a cada una de ellas.
El criterio es sencillo: describir el oficio con el vocabulario que se usa realmente en el taller y explicar las razones físicas que hay detrás de cada gesto, en lugar de limitarse a enumerar pasos. Cuando un dato depende de la composición del vidrio o del equipo concreto, se indica como rango y no como cifra cerrada.
El sitio no vende piezas, no imparte cursos y no ofrece servicios de taller. Tampoco publica contenidos ajenos a esta temática.
En El proyecto se explica con más detalle el propósito y el alcance de esta publicación.
09Contacto
Contacto
Para correcciones, precisiones técnicas o comentarios sobre los textos publicados, se puede escribir por correo electrónico. Es la única vía de contacto del proyecto y los mensajes se leen directamente.
Graleleto